W skrócie
- Kompakt HPL obrabia się na zwykłych maszynach do drewna narzędziami z węglików spiekanych lub diamentowymi; wytyczne branży zalecają posuw 0,03–0,05 mm na ząb.
- Każdy narożnik wewnętrzny wycięcia zaokrąglaj promieniem co najmniej 6 mm, wierć wiertłami o kącie wierzchołkowym 60–80° i zostawiaj co najmniej 1,5 mm płyty pod otworem nieprzelotowym.
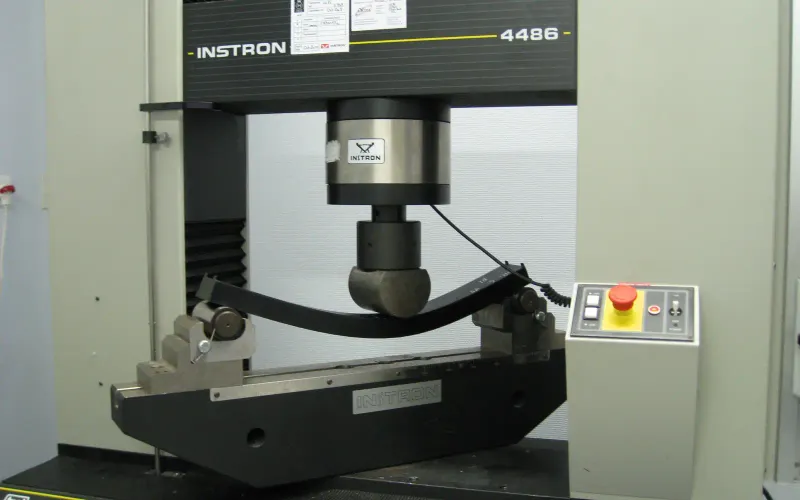
- Kompakt pracuje z temperaturą i wilgotnością, więc mocowania przelotowe wymagają otworów większych o 2–3 mm. Wewnętrzny kompakt Rushil ma siłę wyrywania wkrętów 3514 N.
Jak powstał ten poradnik
Artykuł opiera się na ulotkach technicznych proHPL „Verarbeitung von HPL-Compact” (luty 2021) i „Allgemeine Verarbeitungsempfehlungen für HPL” (styczeń 2022) oraz na „Processing HPL compact laminates” (czerwiec 2017) ICDLI. proHPL to grupa branżowa laminatów dekoracyjnych w niemieckim związku pro-K. Każda informacja ma podane źródło; wykaz źródeł znajduje się na końcu.
Czym jest kompakt i jakiej grubości potrzeba
Kompakt to dekoracyjny laminat wysokociśnieniowy wg EN 438 o grubości ponad 2 mm, z jednorodną, zamkniętą krawędzią cięcia, wyjaśnia proHPL. Poniżej 3 mm można go kleić do sztywnego podłoża; do 5 mm potrzebuje sztywnego podparcia w małych odstępach; od około 5 mm jest zwykle samonośny; powyżej 8 mm nadaje się do dużych powierzchni poziomych o większym rozstawie podpór. Krawędzie nie wymagają powłoki ani lakieru.
Składowanie i transport
Płyty składować w temperaturze ok. 18–25 °C i wilgotności względnej 50–65 %, z dala od wody i bezpośredniego słońca, płasko na równym podłożu z płytą dociskową na wierzchu; jeśli to niemożliwe – pod kątem ok. 80° z podparciem na całej powierzchni. Płyty składowane nie na płasko odkształcają się, a im grubsze, tym gorzej wracają do formy. Płyty podnosić pojedynczo zamiast przesuwać jedną po drugiej i zdejmować folię ochronną z obu stron jednocześnie.
Cięcie
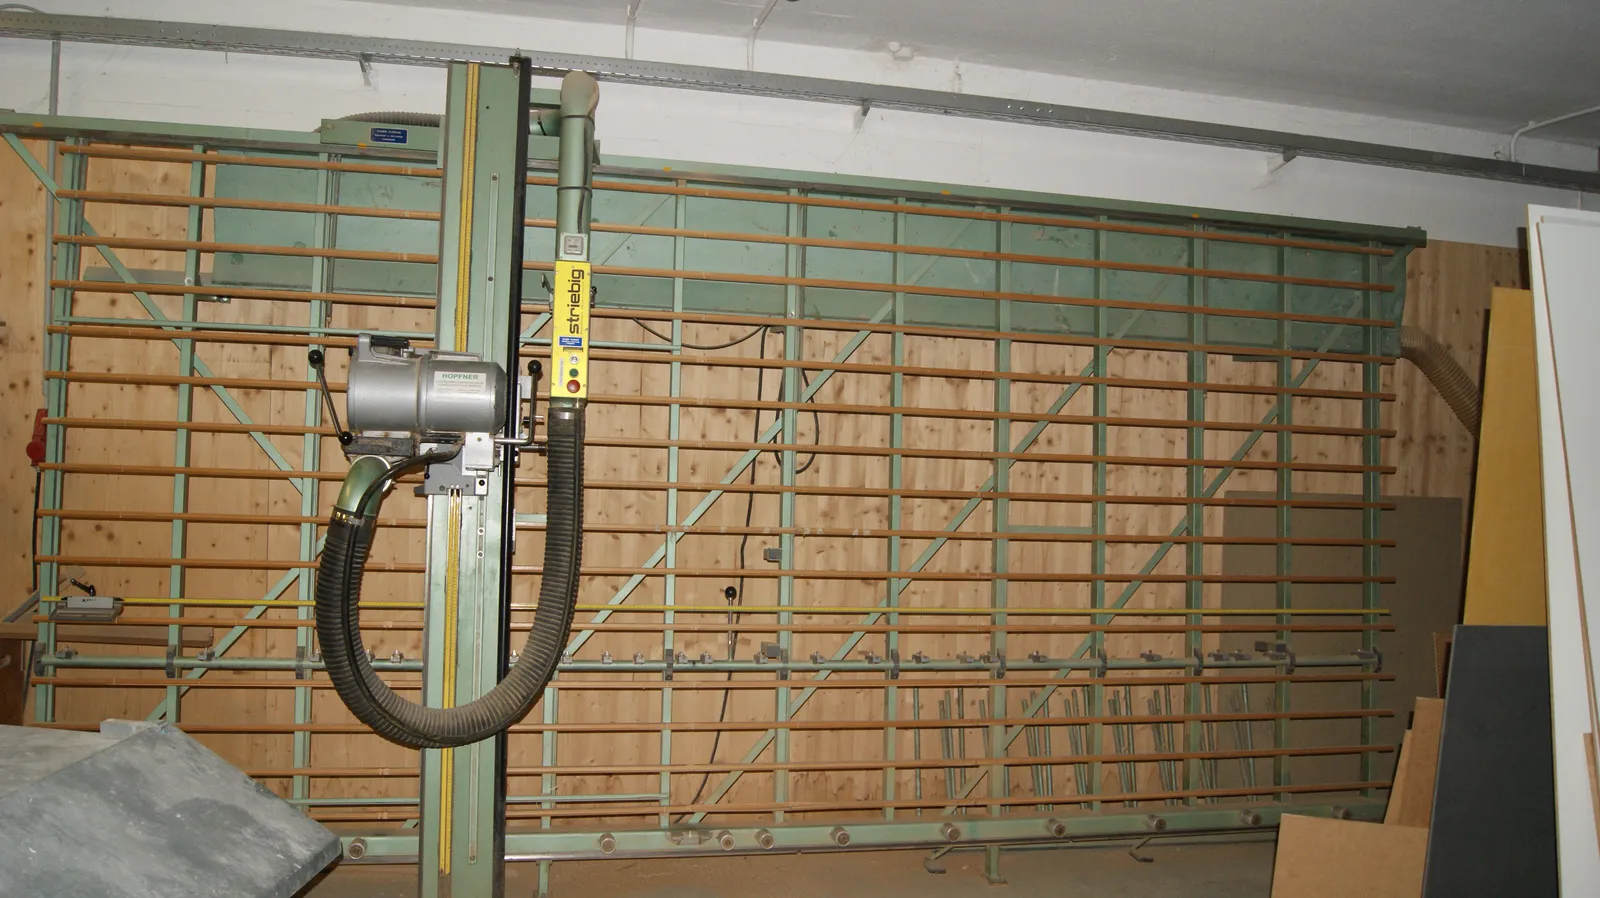
Używać narzędzi z ostrzami z węglików spiekanych lub diamentu, dobranych z producentem narzędzi, pracować z mniejszym posuwem niż przy płytach oklejanych HPL, unikać miejscowego przegrzania i odciągać pył. Przy płytach dekoracyjnych z obu stron piła podcinająca, która najpierw nacina spód, zapobiega wyrwaniom; pomaga też podkładka ze sklejki, płyty pilśniowej lub HPL.
O jakości cięcia decyduje posuw. proHPL zaleca 0,03–0,05 mm na ząb, a prędkość posuwu = posuw na ząb × obroty × liczba zębów. Przykład z ulotki: piła z 52 zębami przy 3500 obr./min i 0,04 mm na ząb daje 7,28 m/min.
Frezowanie, krawędzie i wycięcia
Zostawić 2–5 mm naddatku na obróbkę krawędzi; do profili używać narzędzi diamentowych i pewnie prowadzić element i narzędzie, bo nacisk skrawania jest duży. Ślady noży są nieuniknione, ale frezowanie współbieżne z prowadzeniem mechanicznym je zmniejsza, a potem można je zeszlifować i wypolerować; olej meblowy bez silikonu poprawia wygląd frezowanej krawędzi. Narożniki wewnętrzne wycięć zawsze się zaokrągla, z jak największym promieniem, co najmniej 6 mm.
Wiercenie i gwinty
Używać wierteł do tworzyw: kąt wierzchołkowy ok. 60–80° zamiast 120° wiertła do metalu, stromy skręt i szerokie rowki; do otworów przelotowych 50–60°. Zwalniać posuw, gdy wiertło wychodzi, i podkładać płytę, którą można przewiercić, aby uniknąć wyszczerbień po stronie wyjścia.
Pod otworem nieprzelotowym musi zostać co najmniej 1,5 mm płyty, a przy otworze równoległym do powierzchni co najmniej 3 mm materiału z każdej strony. Można gwintować i stosować wkręty samogwintujące: dla nich otwór wierci się mniejszy od średnicy zewnętrznej wkrętu o 0,8 × skok gwintu, a wkręty przed wkręceniem smaruje. Tuleje gwintowane znoszą wielokrotne wkręcanie; kołki rozporowe dają najwyższą siłę wyrywania, ale nie nadają się do wąskiej krawędzi.
Połączenia i mocowania, które pozwalają na ruch
Kompakt nieznacznie zmienia wymiary wraz z klimatem, wzdłuż mniej więcej o połowę mniej niż w poprzek. Mocowania przelotowe sztywnych elementów wymagają otworów większych o 2–3 mm od wkrętu lub nitu, z podkładkami z tworzywa lub folią poślizgową; sklejane płyty muszą mieć ten sam kierunek. Połączenia na pióro i wpust wymagają rowka i ścianek co najmniej 3 mm, rowka nie głębszego niż 10 mm, luzu na ruch i płyt grubości co najmniej 10 mm.
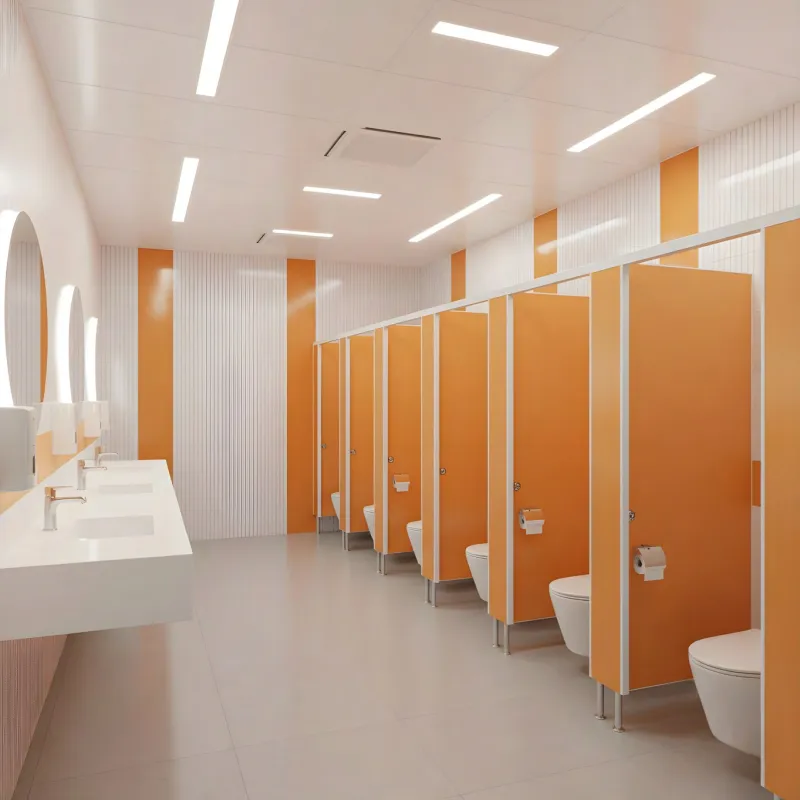
Na ścianach płyty montuje się na łatach grubości co najmniej 2 cm, aby za nimi krążyło powietrze. Dla okładzin zewnętrznych ulotka podaje punkt stały możliwie w środku płyty, punkty przesuwne z otworami większymi o 2–3 mm oraz odległość od krawędzi co najmniej 20 mm i najwyżej dziesięć grubości płyty; elewacje wymagające zatwierdzenia podlegają zasadom swoich systemów. Duże drzwi kabin potrzebują więcej niż dwóch zawiasów i należy je ciąć wzdłuż płyty.
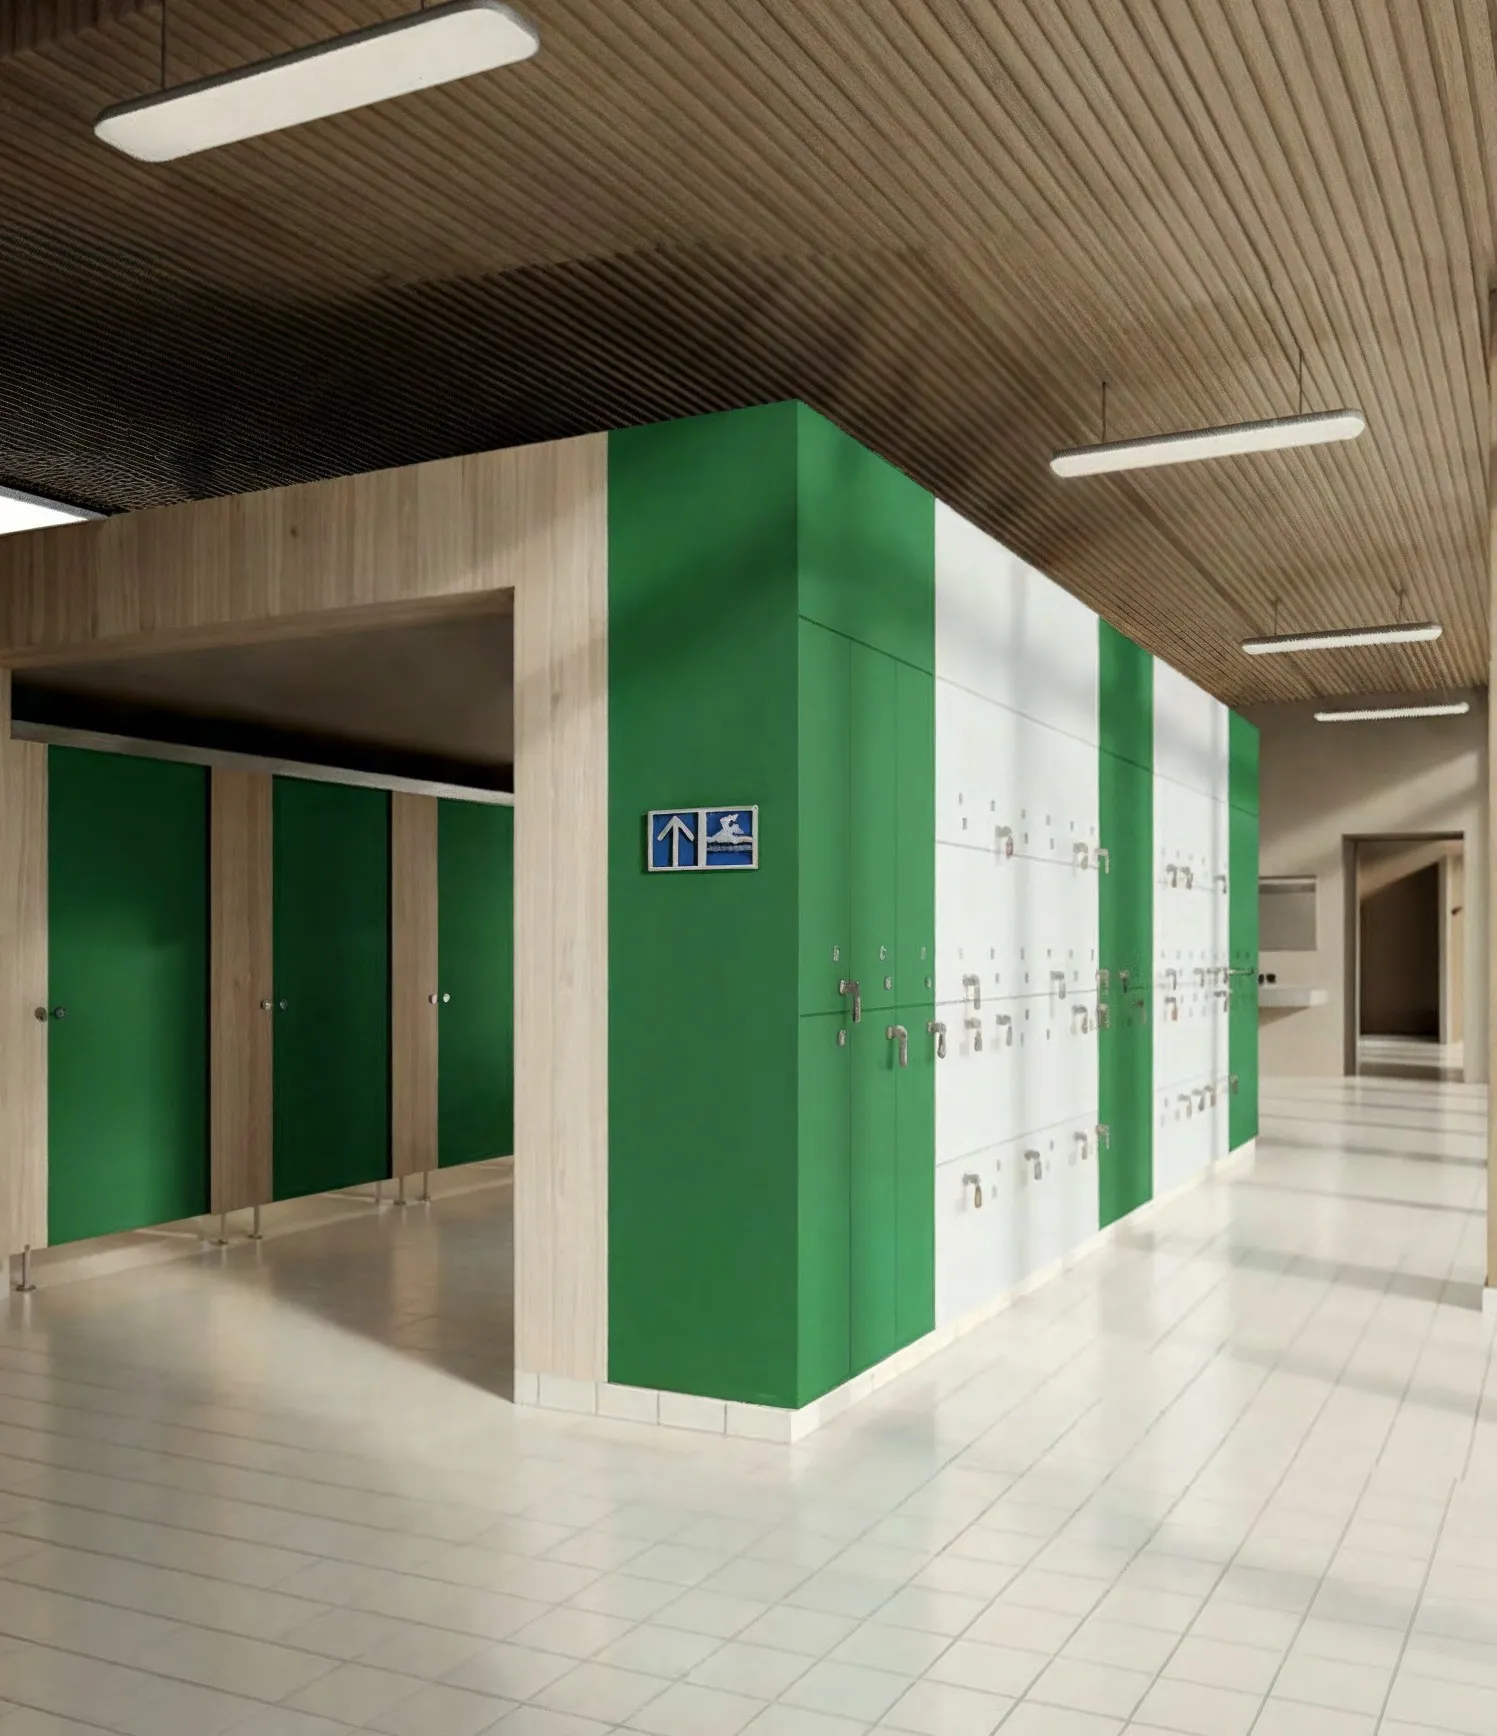
W odniesieniu do oferty Rushil
Kompakt Rushil do wnętrz jest klasyfikowany wg EN 438-4; karty TOPAZ i VAULT podają gęstość 1,47 g/cm³ i siłę wyrywania wkrętu 3514 N wg ISO 13894-1. Zewnętrzny kompakt KLADS jest klasyfikowany wg EN 438-6. Formaty sięgają 4330 × 1830 mm i od nich zaczyna się obróbka: rozkrój warto planować tak, by drzwi i inne długie elementy biegły wzdłuż płyty.
Najczęstsze pytania
Jaki posuw do cięcia kompaktu HPL?
proHPL zaleca 0,03–0,05 mm na ząb, mniej niż dla płyt oklejanych HPL, z narzędziami z węglików lub diamentu; piła podcinająca zapobiega wyrwaniom od spodu.
Jak głęboko można wiercić w kompakcie HPL?
Pod otworem nieprzelotowym zostawić co najmniej 1,5 mm płyty, a przy otworze równoległym do powierzchni co najmniej 3 mm materiału z każdej strony (proHPL).
Dlaczego otwory pod mocowania w kompakcie muszą być większe?
Kompakt nieznacznie pracuje z temperaturą i wilgotnością. Otwory większe o 2–3 mm od łącznika, z podkładkami z tworzywa lub folią poślizgową, pozwalają mu się ruszać bez naprężeń (proHPL).
Źródła
- proHPL (pro-K) — Verarbeitung von HPL-Compactluty 2021 · de
- proHPL (pro-K) — Allgemeine Verarbeitungsempfehlungen für HPLstyczeń 2022 · de
- ICDLI — Processing HPL compact laminatesczerwiec 2017 · en
Opracowane dla tej strony na podstawie wymienionych powyżej publikacji. Streszczenia są naszymi słowami, a nie cytatami – pełny wywód znajdziesz w oryginałach.