Trumpai
- Kompaktinis HPL apdirbamas įprastomis medienos apdirbimo staklėmis su kietlydinio arba deimantiniais įrankiais; pramonės rekomendacijose nurodoma 0,03–0,05 mm pastūma vienam dančiui.
- Kiekvieną vidinį išpjovos kampą suapvalinkite bent 6 mm spinduliu, gręžkite 60–80° smaigalio kampo grąžtais ir po aklina skyle palikite bent 1,5 mm plokštės.
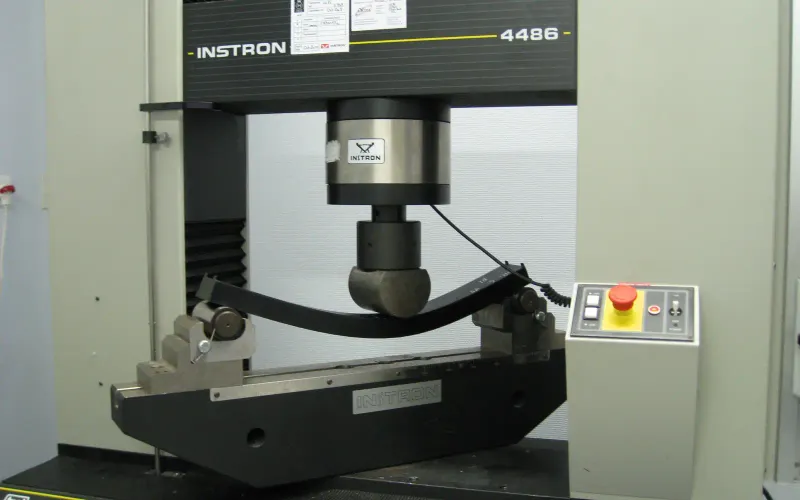
- Kompaktas juda keičiantis temperatūrai ir drėgmei, todėl kiaurinėms jungtims reikia 2–3 mm didesnių skylių. Rushil vidaus kompakto varžtų ištraukimo jėga – 3514 N.
Kaip parengtas šis vadovas
Straipsnis remiasi proHPL techninėmis atmintinėmis „Verarbeitung von HPL-Compact“ (2021 m. vasaris) ir „Allgemeine Verarbeitungsempfehlungen für HPL“ (2022 m. sausis) bei ICDLI atmintine „Processing HPL compact laminates“ (2017 m. birželis). proHPL – dekoratyvinių laminatų grupė Vokietijos asociacijoje pro-K. Kiekvienas teiginys pagrįstas šaltiniu; šaltiniai išvardyti pabaigoje.
Kas yra kompaktas ir kokio storio jo reikia
Kompaktas – tai dekoratyvinis aukšto slėgio laminatas pagal EN 438, storesnis nei 2 mm, su vienalyte uždara pjūvio briauna, aiškina proHPL. Plonesnį nei 3 mm galima klijuoti ant standaus pagrindo; iki 5 mm jam reikia standžios atramos mažais tarpais; nuo maždaug 5 mm jis paprastai laiko pats save; storesnis nei 8 mm tinka dideliems horizontaliems paviršiams su didesniais atramų tarpais. Briaunoms nereikia nei dangos, nei lako.
Sandėliavimas ir pervežimas
Plokštes laikykite maždaug 18–25 °C temperatūroje ir 50–65 % santykinėje drėgmėje, apsaugotas nuo vandens ir tiesioginių saulės spindulių, gulsčias ant lygaus pagrindo su prispaudžiamąja plokšte viršuje; jei to padaryti negalima – maždaug 80° kampu su atrama per visą plotą. Ne gulsčiai laikomos plokštės deformuojasi, ir kuo jos storesnės, tuo prasčiau atsitiesia. Lakštus kelkite po vieną, o ne tempkite vieną per kitą, ir apsauginę plėvelę nuo abiejų pusių nuimkite vienu metu.
Pjovimas
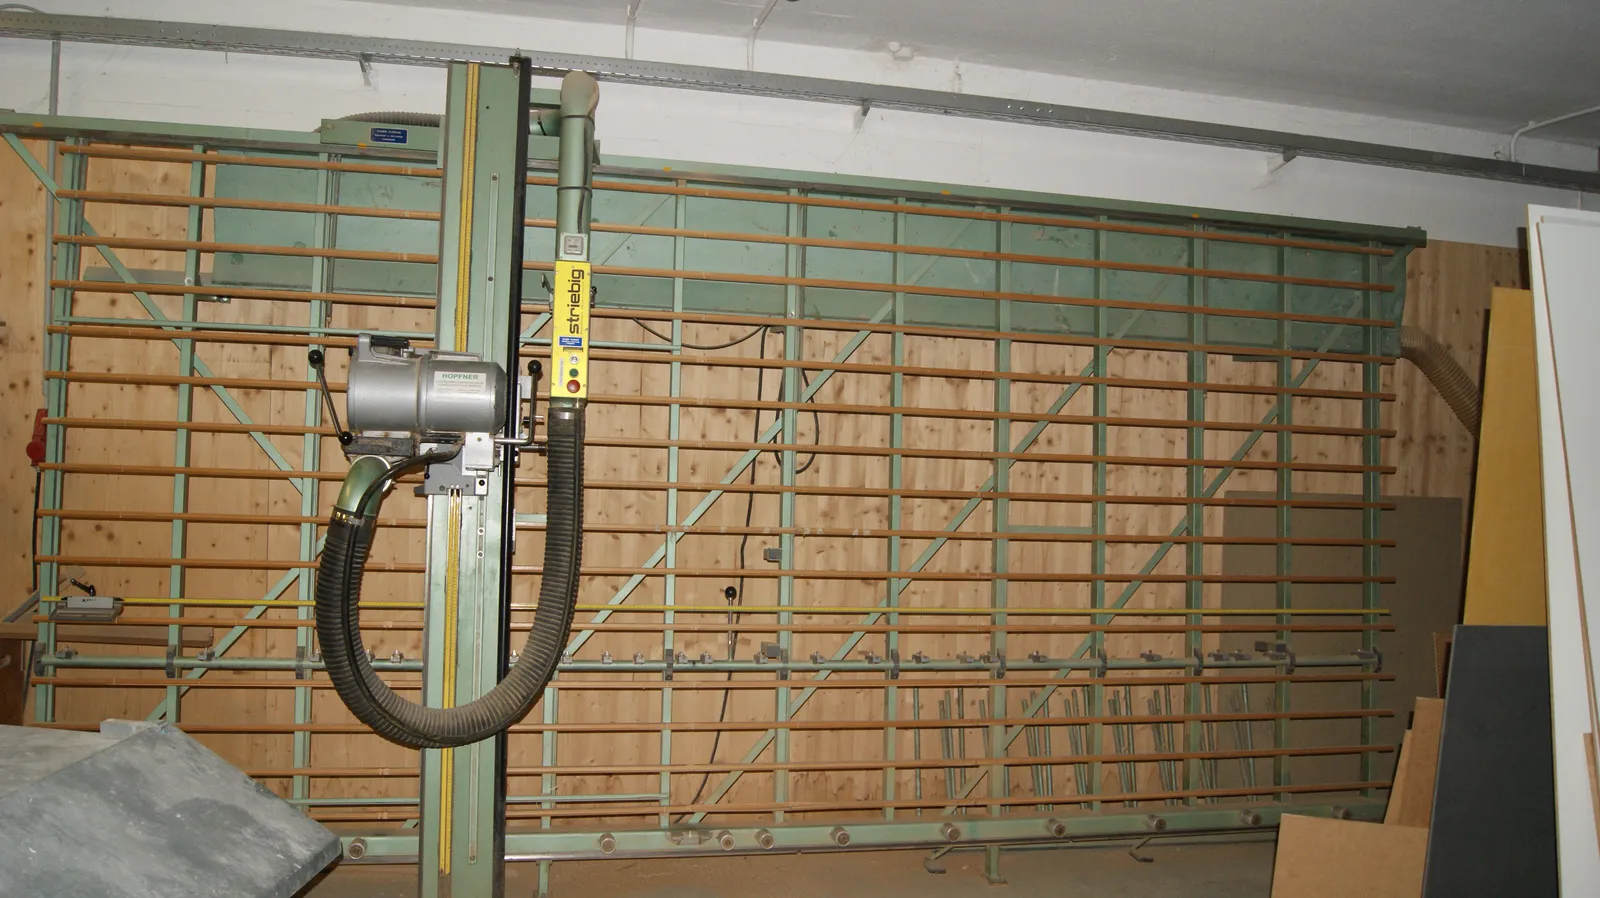
Naudokite kietlydinio ar deimantinius įrankius, parinktus su įrankių gamintoju, dirbkite mažesne pastūma nei HPL dengtoms plokštėms, venkite vietinio perkaitimo ir nusiurbkite dulkes. Plokštėms su dekoru iš abiejų pusių įpjovimo pjūklas, pirmiausia įpjaunantis apatinę pusę, apsaugo nuo atplaišų; padeda ir paklotas iš faneros, kietos plaušų plokštės ar HPL.
Pjūvio kokybę lemia pastūma. proHPL rekomenduoja 0,03–0,05 mm dančiui, o pastūmos greitis = pastūma dančiui × sūkiai × dantų skaičius. Atmintinės pavyzdys: 52 dantų pjūklas, 3500 aps./min ir 0,04 mm dančiui duoda 7,28 m/min.
Frezavimas, briaunos ir išpjovos
Briaunos apdirbimui palikite 2–5 mm užlaidą; profiliams naudokite deimantinius įrankius ir tvirtai laikykite ruošinį ir įrankį, nes pjovimo slėgis didelis. Peilių žymės neišvengiamos, bet jas sumažina pasroviui atliekamas frezavimas su mechanine kreipiamąja, o paskui jas galima nušlifuoti ir nupoliruoti; silikono neturintis baldų aliejus pagerina frezuotos briaunos išvaizdą. Išpjovų vidiniai kampai visada užapvalinami, kuo didesniu spinduliu, bet ne mažesniu kaip 6 mm.
Gręžimas ir sriegiai
Naudokite grąžtus plastikams: smaigalio kampas apie 60–80°, o ne 120° kaip metalo grąžto, status vijos kampas ir platūs grioveliai; kiaurinėms skylėms – 50–60°. Grąžtui išlendant sulėtinkite pastūmą ir pakiškite plokštę, kurią galima pragręžti, kad išėjimo pusėje neatskiltų.
Po aklina skyle turi likti ne mažiau kaip 1,5 mm plokštės, o prie skylės, lygiagrečios paviršiui, – ne mažiau kaip 3 mm medžiagos iš kiekvienos pusės. Galima įsriegti sriegį ir naudoti savisriegius varžtus: jiems skylė gręžiama 0,8 × sriegio žingsnio mažesnė už varžto išorinį skersmenį, o varžtai prieš įsukant sutepami. Sriegiuotos įvorės atlaiko pakartotinį įsukimą; išsiplečiantys kaiščiai suteikia didžiausią išrovimo stiprį, bet netinka siaurai briaunai.
Jungtys ir tvirtinimai, leidžiantys judėti
Keičiantis klimatui kompaktas šiek tiek keičia matmenis, išilgai maždaug perpus mažiau nei skersai. Standžių detalių kiaurinėms jungtims reikia skylių, 2–3 mm didesnių už varžtą ar kniedę, su plastikinėmis poveržlėmis ar slydimo plėvele; klijuojamos plokštės turi būti vienos krypties. Išdrožos ir sprigės jungtims reikia ne siauresnės kaip 3 mm išdrožos ir sienelių, ne gilesnės kaip 10 mm išdrožos, tarpo judėjimui ir ne plonesnių kaip 10 mm plokščių.
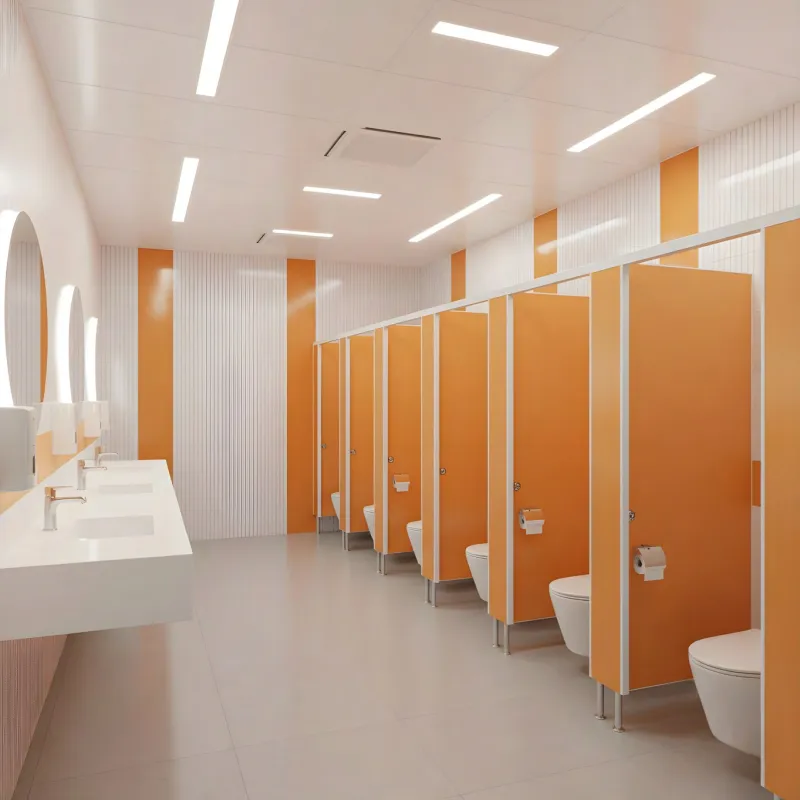
Ant sienų plokštės tvirtinamos ant ne plonesnių kaip 2 cm tašelių, kad už jų cirkuliuotų oras. Išorės apdailai atmintinė nustato fiksuotą tašką arčiau plokštės vidurio, slankiuosius taškus su 2–3 mm didesnėmis skylėmis ir atstumą nuo krašto ne mažesnį kaip 20 mm ir ne didesnį kaip dešimt plokštės storių; leidimų reikalaujantys fasadai laikosi savo sistemų taisyklių. Didelėms kabinų durims reikia daugiau nei dviejų vyrių, ir jas geriau išpjauti išilgai lakšto.
Pritaikant Rushil asortimentui
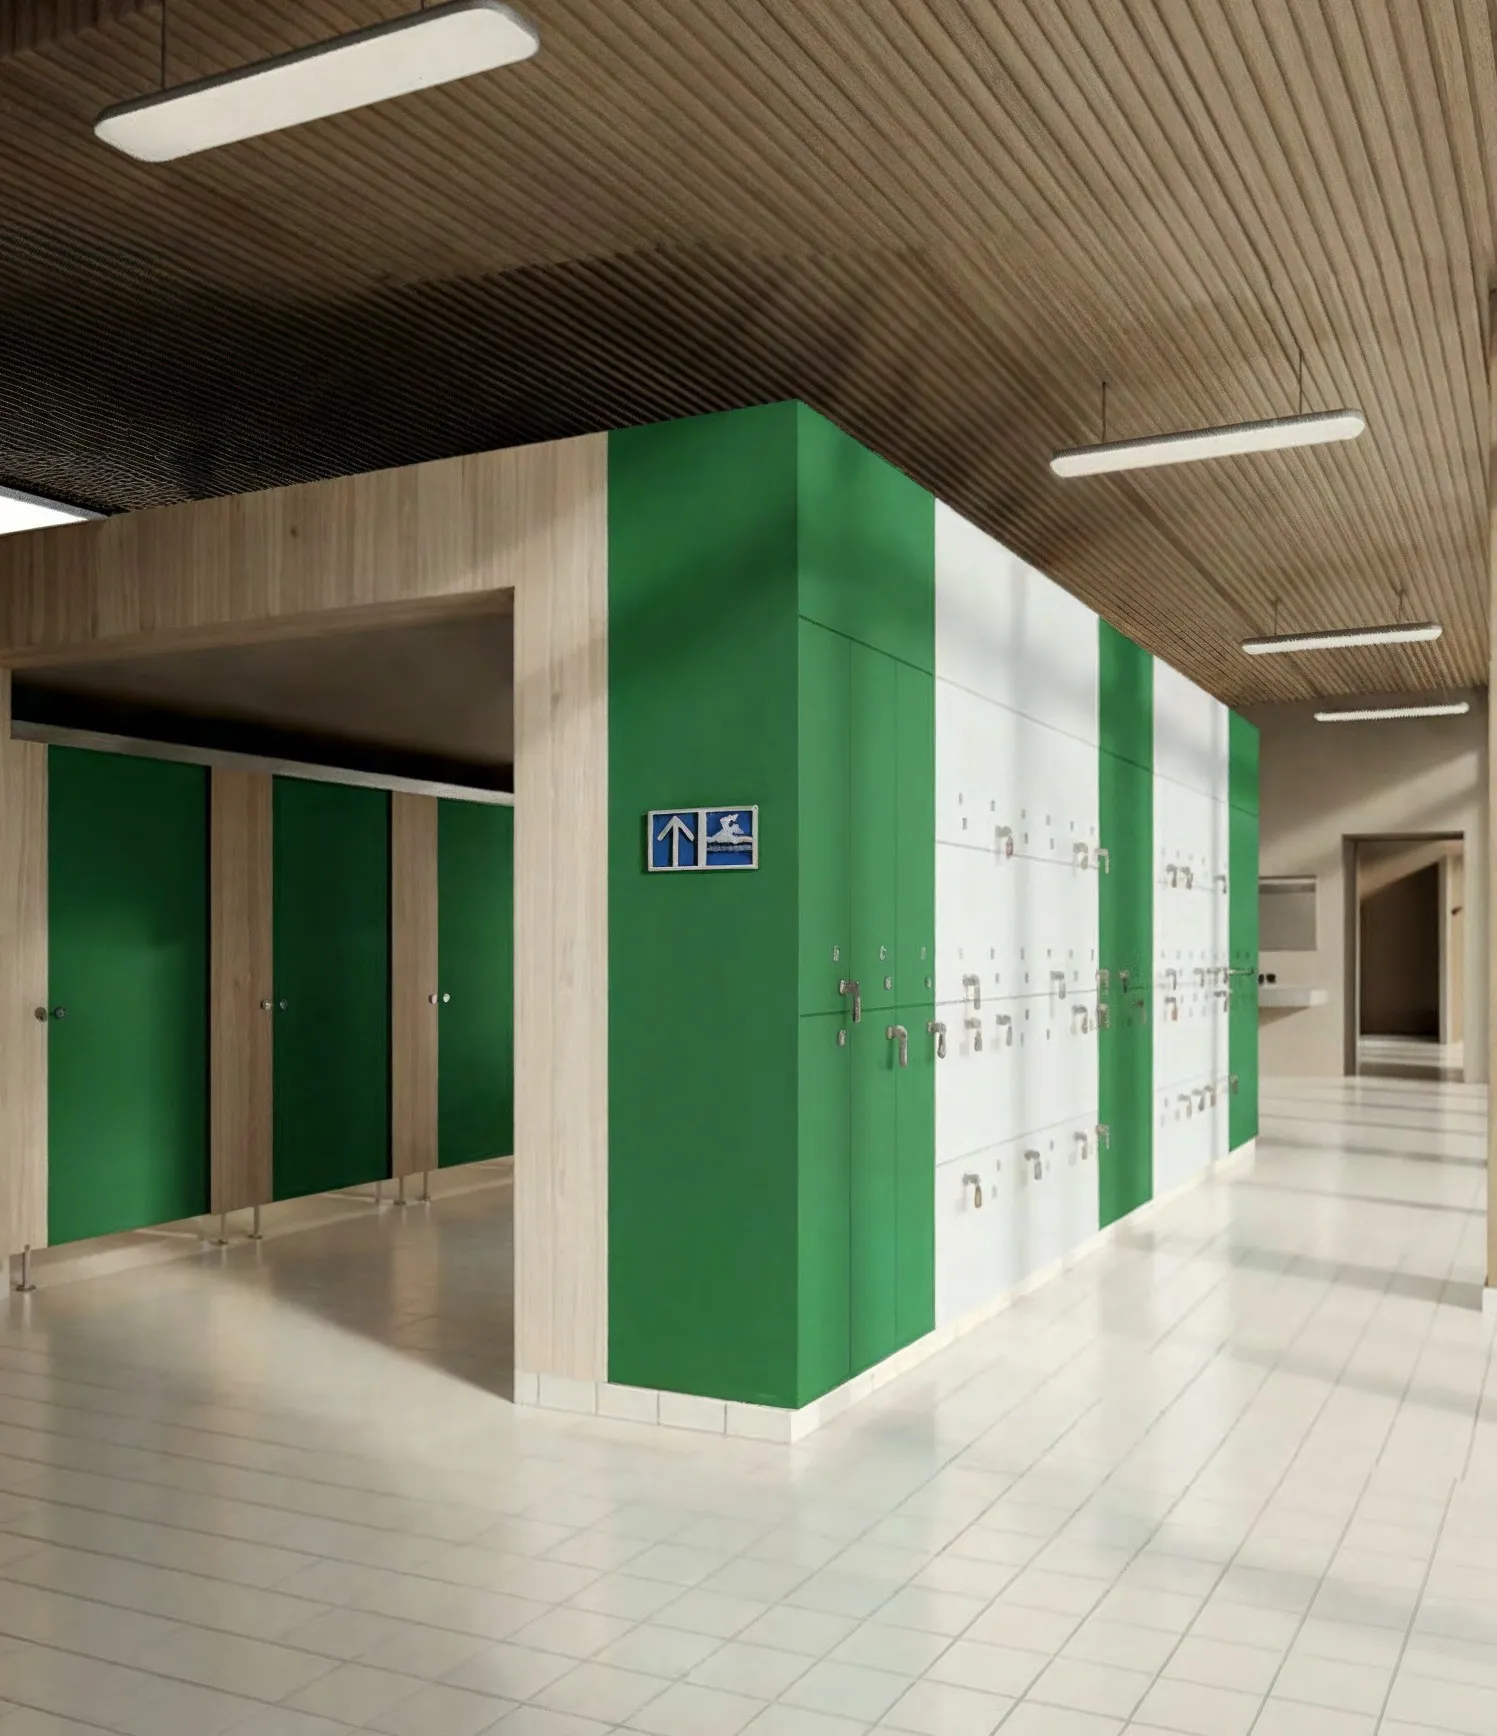
Rushil vidaus kompaktas klasifikuojamas pagal EN 438-4; TOPAZ ir VAULT duomenų lapai nurodo 1,47 g/cm³ tankį ir 3514 N varžto išrovimo stiprį pagal ISO 13894-1. Lauko kompaktas KLADS klasifikuojamas pagal EN 438-6. Formatai siekia 4330 × 1830 mm, ir nuo jų prasideda apdirbimas: pjovimo planą sudarykite taip, kad durys ir kitos ilgos detalės eitų išilgai lakšto.
Dažni klausimai
Kokia pastūma tinka HPL kompaktui pjauti?
proHPL rekomenduoja 0,03–0,05 mm dančiui – mažiau nei HPL dengtoms plokštėms – su kietlydinio ar deimantiniais įrankiais; įpjovimo pjūklas apsaugo nuo atplaišų apačioje.
Kaip giliai galima gręžti HPL kompaktą?
Po aklina skyle palikite ne mažiau kaip 1,5 mm plokštės, o prie skylės, lygiagrečios paviršiui, – ne mažiau kaip 3 mm medžiagos iš kiekvienos pusės (proHPL).
Kodėl tvirtinimo skylės kompakte turi būti didesnės?
Kompaktas šiek tiek juda keičiantis temperatūrai ir drėgmei. 2–3 mm didesnės už tvirtinimo detalę skylės su plastikinėmis poveržlėmis ar slydimo plėvele leidžia jam judėti be įtempių (proHPL).
Šaltiniai
- proHPL (pro-K) — Verarbeitung von HPL-Compact2021 m. vasaris · de
- proHPL (pro-K) — Allgemeine Verarbeitungsempfehlungen für HPL2022 m. sausis · de
- ICDLI — Processing HPL compact laminates2017 m. birželis · en
Parengta šiai svetainei pagal aukščiau nurodytus leidinius. Santraukos parašytos mūsų žodžiais, tai ne citatos – visą argumentaciją rasite originaluose.