Kurz gesagt
- Kompakt-HPL wird auf üblichen Holzbearbeitungsmaschinen mit Hartmetall- oder Diamantwerkzeugen bearbeitet; die Branchenrichtlinie empfiehlt einen Vorschub von 0,03–0,05 mm pro Zahn.
- Jede Innenecke eines Ausschnitts mit mindestens 6 mm Radius runden, mit 60–80° Spitzenwinkel bohren und unter einem Sackloch mindestens 1,5 mm Platte stehen lassen.
- Kompakt bewegt sich mit Temperatur und Feuchte, deshalb brauchen Durchgangsbefestigungen 2–3 mm größere Bohrungen. Rushils Innen-Kompaktplatte erreicht eine Schraubenauszugsfestigkeit von 3514 N.
Wie diese Anleitung entstanden ist
Der Beitrag stützt sich auf die Technischen Merkblätter „Verarbeitung von HPL-Compact“ (Februar 2021) und „Allgemeine Verarbeitungsempfehlungen für HPL“ (Januar 2022) von proHPL sowie auf „Processing HPL compact laminates“ (Juni 2017) des ICDLI. proHPL ist die Fachgruppe Dekorative Schichtstoffplatten im Industrieverband pro-K. Jede Aussage ist belegt; die Quellen stehen am Ende.
Was Kompakt ist und wie dick es sein muss
Kompakt ist dekoratives Hochdrucklaminat nach EN 438 mit mehr als 2 mm Dicke und homogener, geschlossener Schnittkante, erklärt proHPL. Unter 3 mm kann es auf einen starren Träger geklebt werden; bis 5 mm braucht es in kurzen Abständen eine starre Unterstützung; ab etwa 5 mm ist es in der Regel selbsttragend; über 8 mm eignet es sich für großflächige horizontale Anwendungen mit größeren Stützabständen. Die Kanten brauchen weder Beschichtung noch Lack.
Lagerung und Transport
Platten bei etwa 18–25 °C und 50–65 % relativer Luftfeuchte lagern, geschützt vor Nässe und direkter Sonne, plan auf ebenem Untergrund mit einer Abdeckplatte obenauf; wo das nicht geht, im Winkel von etwa 80° mit ganzflächiger Abstützung. Nicht plan gelagerte Platten verformen sich, und je dicker sie sind, desto schlechter bildet sich das zurück. Platten einzeln anheben statt übereinander ziehen und Schutzfolien von beiden Seiten gleichzeitig abziehen.
Sägen
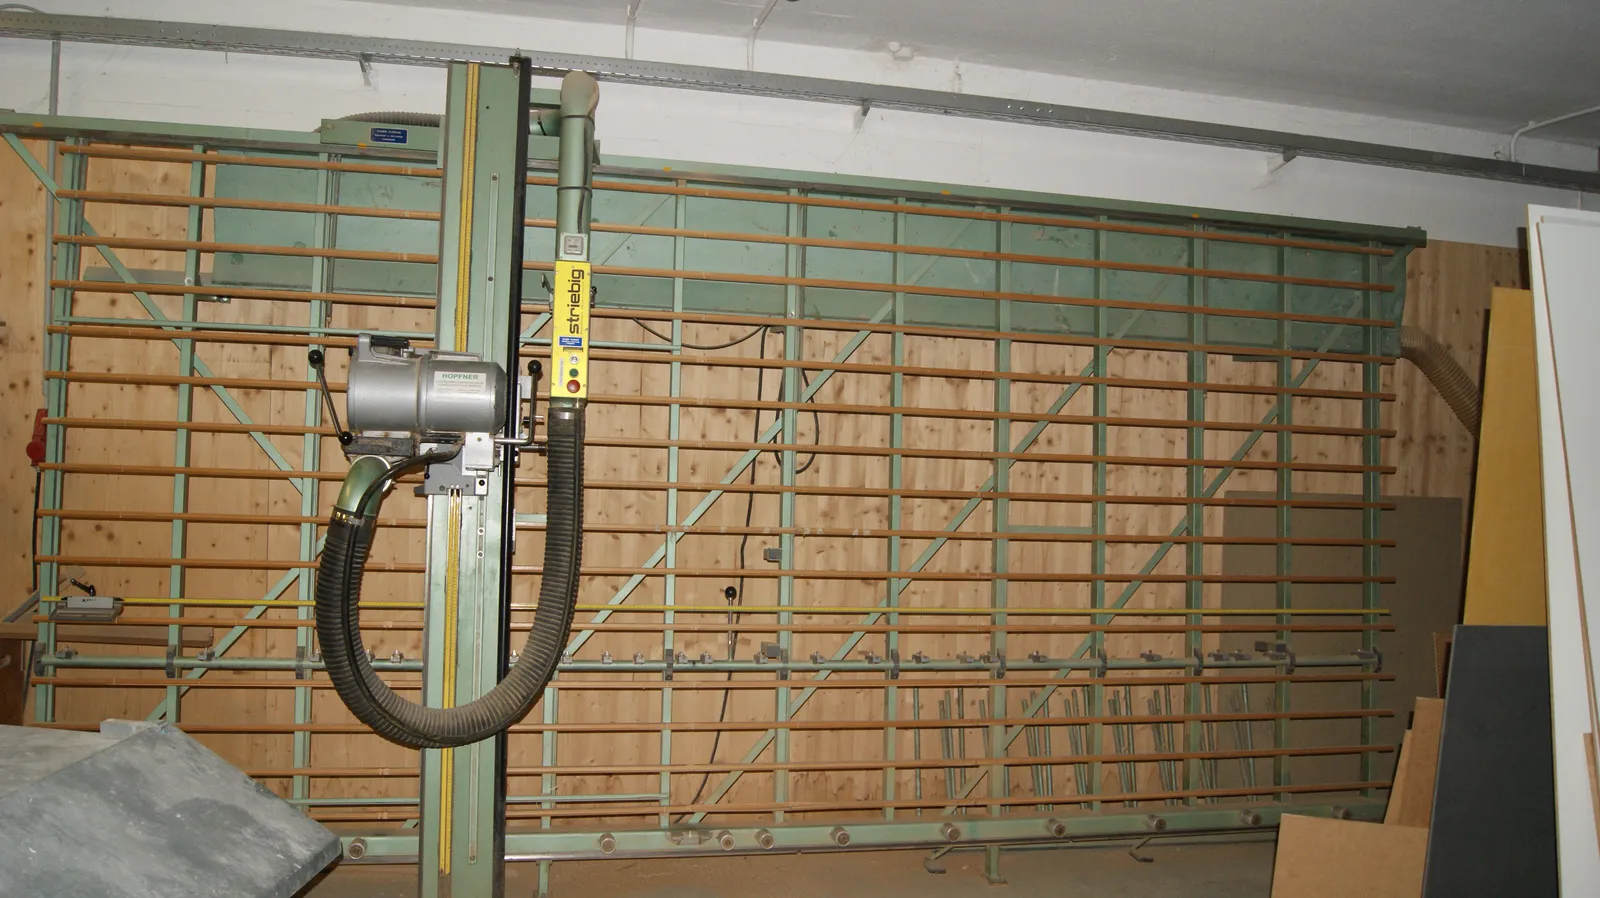
Hartmetall- oder diamantbestückte Werkzeuge in Abstimmung mit dem Werkzeughersteller verwenden, mit geringerem Vorschub als bei HPL-Verbundplatten arbeiten, örtliche Überhitzung vermeiden und den Staub absaugen. Bei beidseitig dekorativen Platten verhindert ein Vorritzaggregat, das die Unterseite zuerst schneidet, das Ausreißen; auch Unterlegen von Sperrholz, Hartfaserplatte oder HPL hilft.
Der Vorschub entscheidet über die Schnittqualität. proHPL empfiehlt 0,03–0,05 mm pro Zahn; der Vorschub ergibt sich aus Vorschub pro Zahn × Drehzahl × Zähnezahl. Das Rechenbeispiel: ein Sägeblatt mit 52 Zähnen bei 3500 U/min und 0,04 mm pro Zahn ergibt 7,28 m/min.
Fräsen, Kanten und Ausschnitte
Für die Kantenbearbeitung 2–5 mm zugeben; für Profile diamantbestückte Werkzeuge verwenden und Werkstück und Werkzeug sicher führen, denn der Schnittdruck ist hoch. Messerschläge sind unvermeidlich, lassen sich aber durch Fräsen im Gleichlauf mit mechanischer Führung verringern und anschließend wegschleifen und -polieren; silikonfreies Möbelöl verbessert das Aussehen einer gefrästen Kante. Ecken von Ausschnitten sind stets abzurunden, mit möglichst großem Radius, mindestens 6 mm.
Bohren und Gewinde
Bohrer für Kunststoffe verwenden: Spitzenwinkel etwa 60–80° statt der 120° eines Metallbohrers, steiler Drall und weite Nuten; für Durchgangsbohrungen 50–60°. Den Vorschub beim Austritt des Bohrers verlangsamen und mit einer anbohrbaren Unterlage arbeiten, damit die Austrittsseite nicht aussplittert.
Ein Sackloch muss mindestens 1,5 mm Plattendicke stehen lassen, eine Bohrung parallel zur Plattenebene mindestens 3 mm Material auf jeder Seite. Gewinde lassen sich schneiden und selbstschneidende Schrauben einsetzen: Für selbstschneidende Schrauben das Loch um 0,8 × Gewindesteigung kleiner als den Schraubenaußendurchmesser bohren und die Schrauben vorher fetten. Gewindehülsen vertragen wiederholtes Ein- und Ausdrehen; Spreizdübel bieten die höchsten Auszugswerte, eignen sich aber nicht für die Schmalfläche.
Verbindungen und Befestigungen, die Bewegung zulassen
Kompakt ändert bei Klimawechsel geringfügig sein Format, in Längsrichtung etwa halb so stark wie in Querrichtung. Durchgehende Befestigungen starrer Teile brauchen Bohrungen, die 2–3 mm größer sind als Schraube oder Niet, mit Kunststoffunterlegscheiben oder Gleitfolie; miteinander verklebte Platten müssen dieselbe Laufrichtung haben. Nut und Feder brauchen Nutbreite und Nutwangen von mindestens 3 mm, höchstens 10 mm Nuttiefe, Spiel für die Bewegung und Platten von mindestens 10 mm Dicke.
An Wänden werden die Platten auf mindestens 2 cm starke Latten montiert, damit dahinter Luft zirkuliert. Für Außenwandbekleidungen nennt das Merkblatt einen Festpunkt möglichst in Plattenmitte, Gleitpunkte mit 2–3 mm größeren Bohrungen und Randabstände von mindestens 20 mm und höchstens dem Zehnfachen der Plattendicke; genehmigungspflichtige Fassaden folgen ihren eigenen Systemregeln. Großformatige Kabinentüren brauchen mehr als zwei Bänder und sollten in Längsrichtung aus der Platte geschnitten werden.
Bezogen auf das Rushil-Sortiment
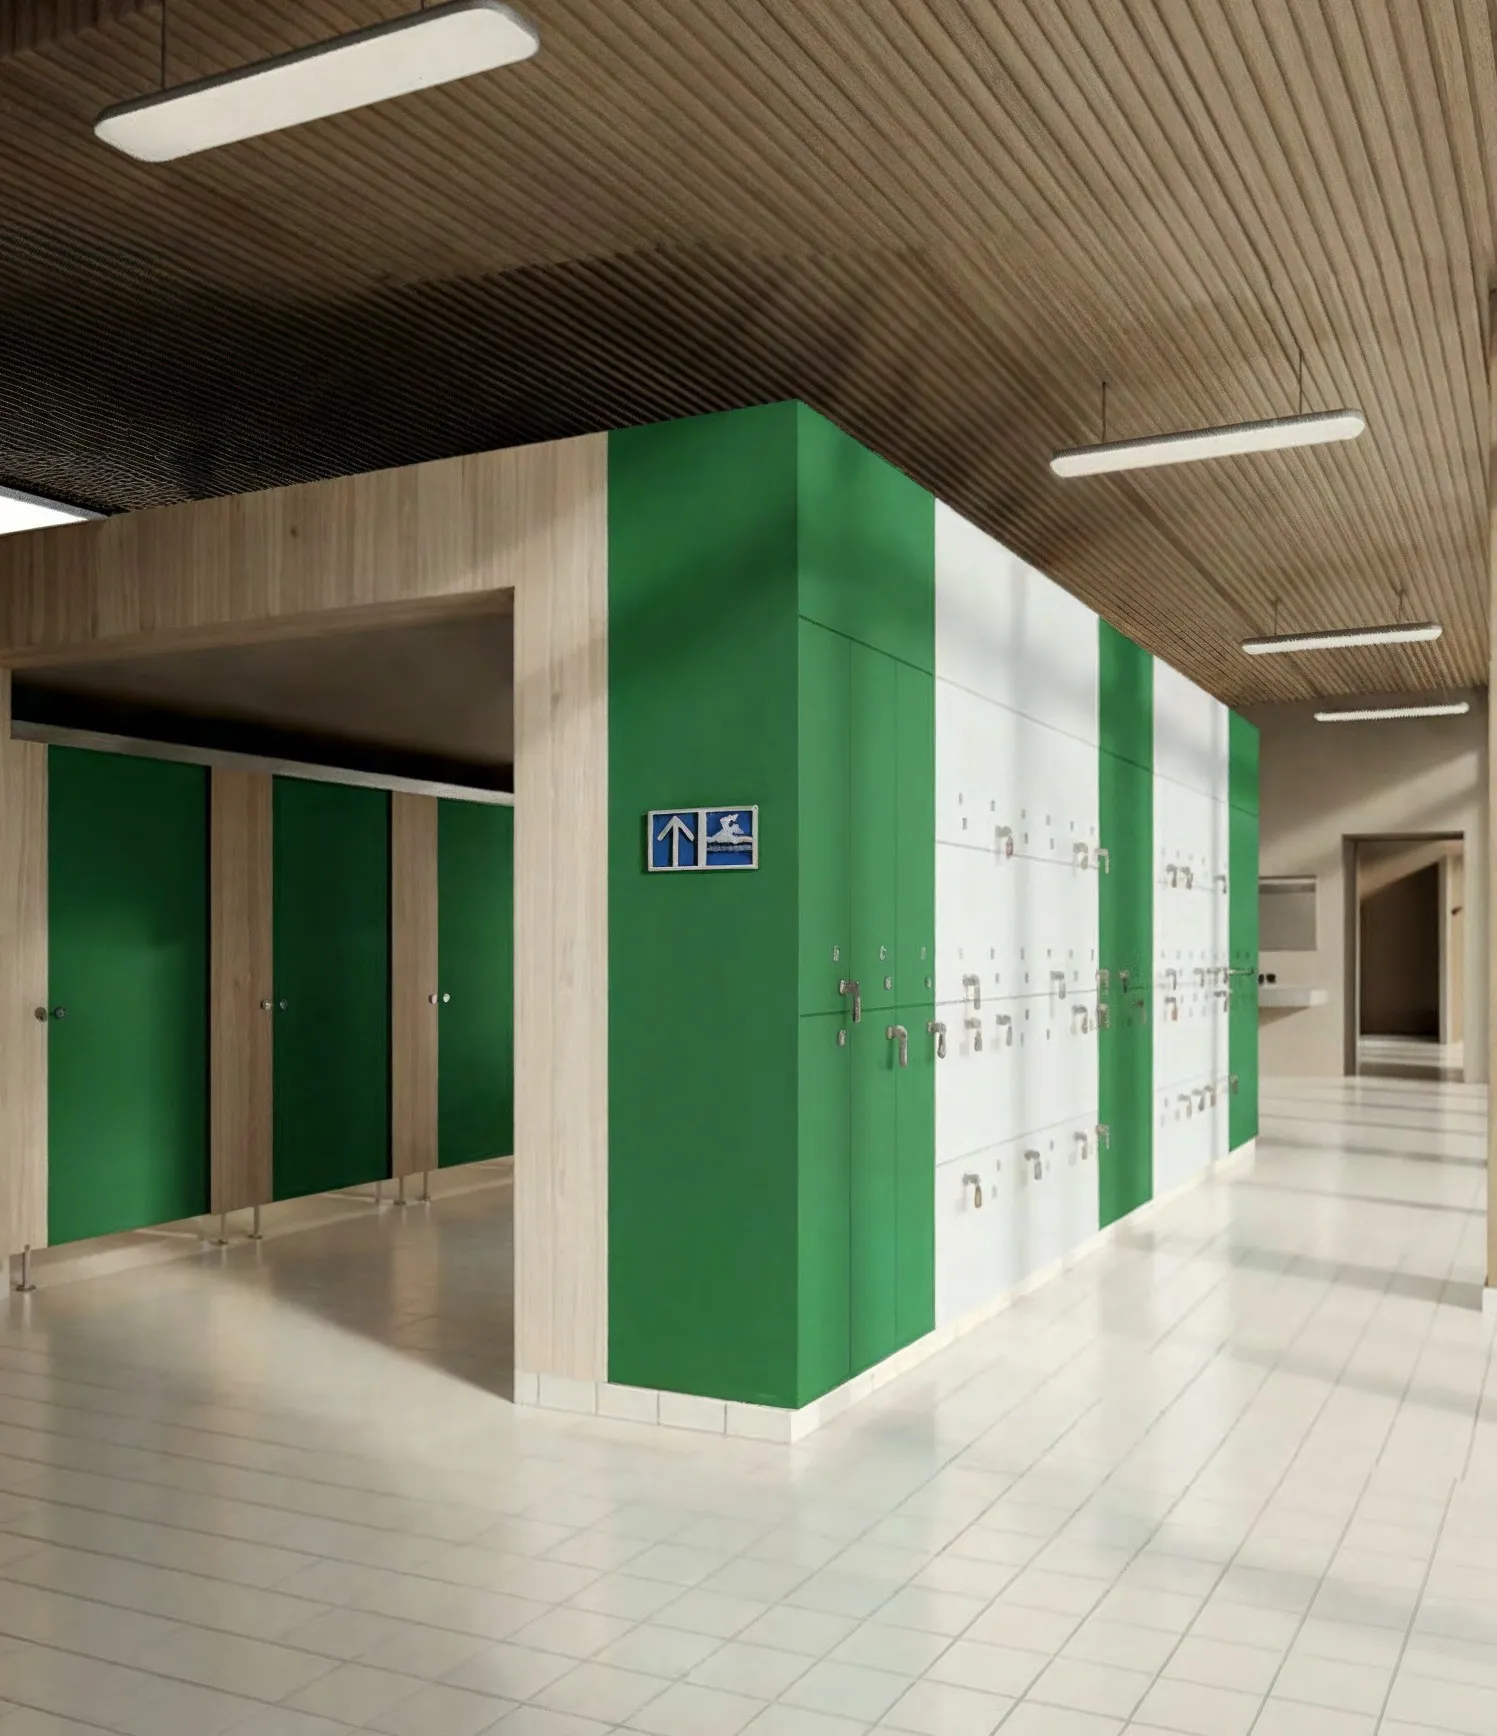
Rushils Innen-Kompakt ist nach EN 438-4 klassifiziert; die Datenblätter von TOPAZ und VAULT nennen eine Rohdichte von 1,47 g/cm³ und einen Schraubenauszug von 3514 N nach ISO 13894-1. Das Außen-Kompakt KLADS ist nach EN 438-6 klassifiziert. Die Formate reichen bis 4330 × 1830 mm, und dort beginnt die Bearbeitung: den Zuschnitt so planen, dass Türen und andere lange Teile in Längsrichtung liegen.
Häufige Fragen
Welcher Vorschub eignet sich zum Sägen von Kompakt-HPL?
proHPL empfiehlt 0,03–0,05 mm pro Zahn, weniger als bei HPL-Verbundplatten, mit hartmetall- oder diamantbestückten Werkzeugen; ein Vorritzaggregat verhindert das Ausreißen auf der Unterseite.
Wie tief darf man in Kompakt-HPL bohren?
Unter einem Sackloch mindestens 1,5 mm Plattendicke stehen lassen, und bei Bohrungen parallel zur Plattenebene mindestens 3 mm Material auf jeder Seite (proHPL).
Warum müssen Bohrlöcher in Kompakt größer sein?
Kompakt bewegt sich geringfügig mit Temperatur und Feuchte. Bohrungen, die 2–3 mm größer sind als das Befestigungsmittel, mit Kunststoffscheiben oder Gleitfolie, lassen diese Bewegung spannungsfrei zu (proHPL).
Quellen
- proHPL (pro-K) — Verarbeitung von HPL-CompactFebruar 2021 · de
- proHPL (pro-K) — Allgemeine Verarbeitungsempfehlungen für HPLJanuar 2022 · de
- ICDLI — Processing HPL compact laminatesJuni 2017 · en
Für diese Website aus den oben genannten Veröffentlichungen zusammengestellt. Die Zusammenfassungen sind in eigenen Worten verfasst und keine Zitate – die vollständige Argumentation finden Sie in den Originalen.